

技术文章
Technical articles 更新时间:2026-10-20
 点击次数:23
包装密封性能是评价包装质量的重要指标。在食品、药品、化妆品及医疗器械包装中,封口不严、材料破损或结构配合不良,都可能导致内容物泄漏或外界物质进入。因此,采用规范的密封性能试验方法,对于保障包装质量和提升生产工艺稳定性具有重要意义。
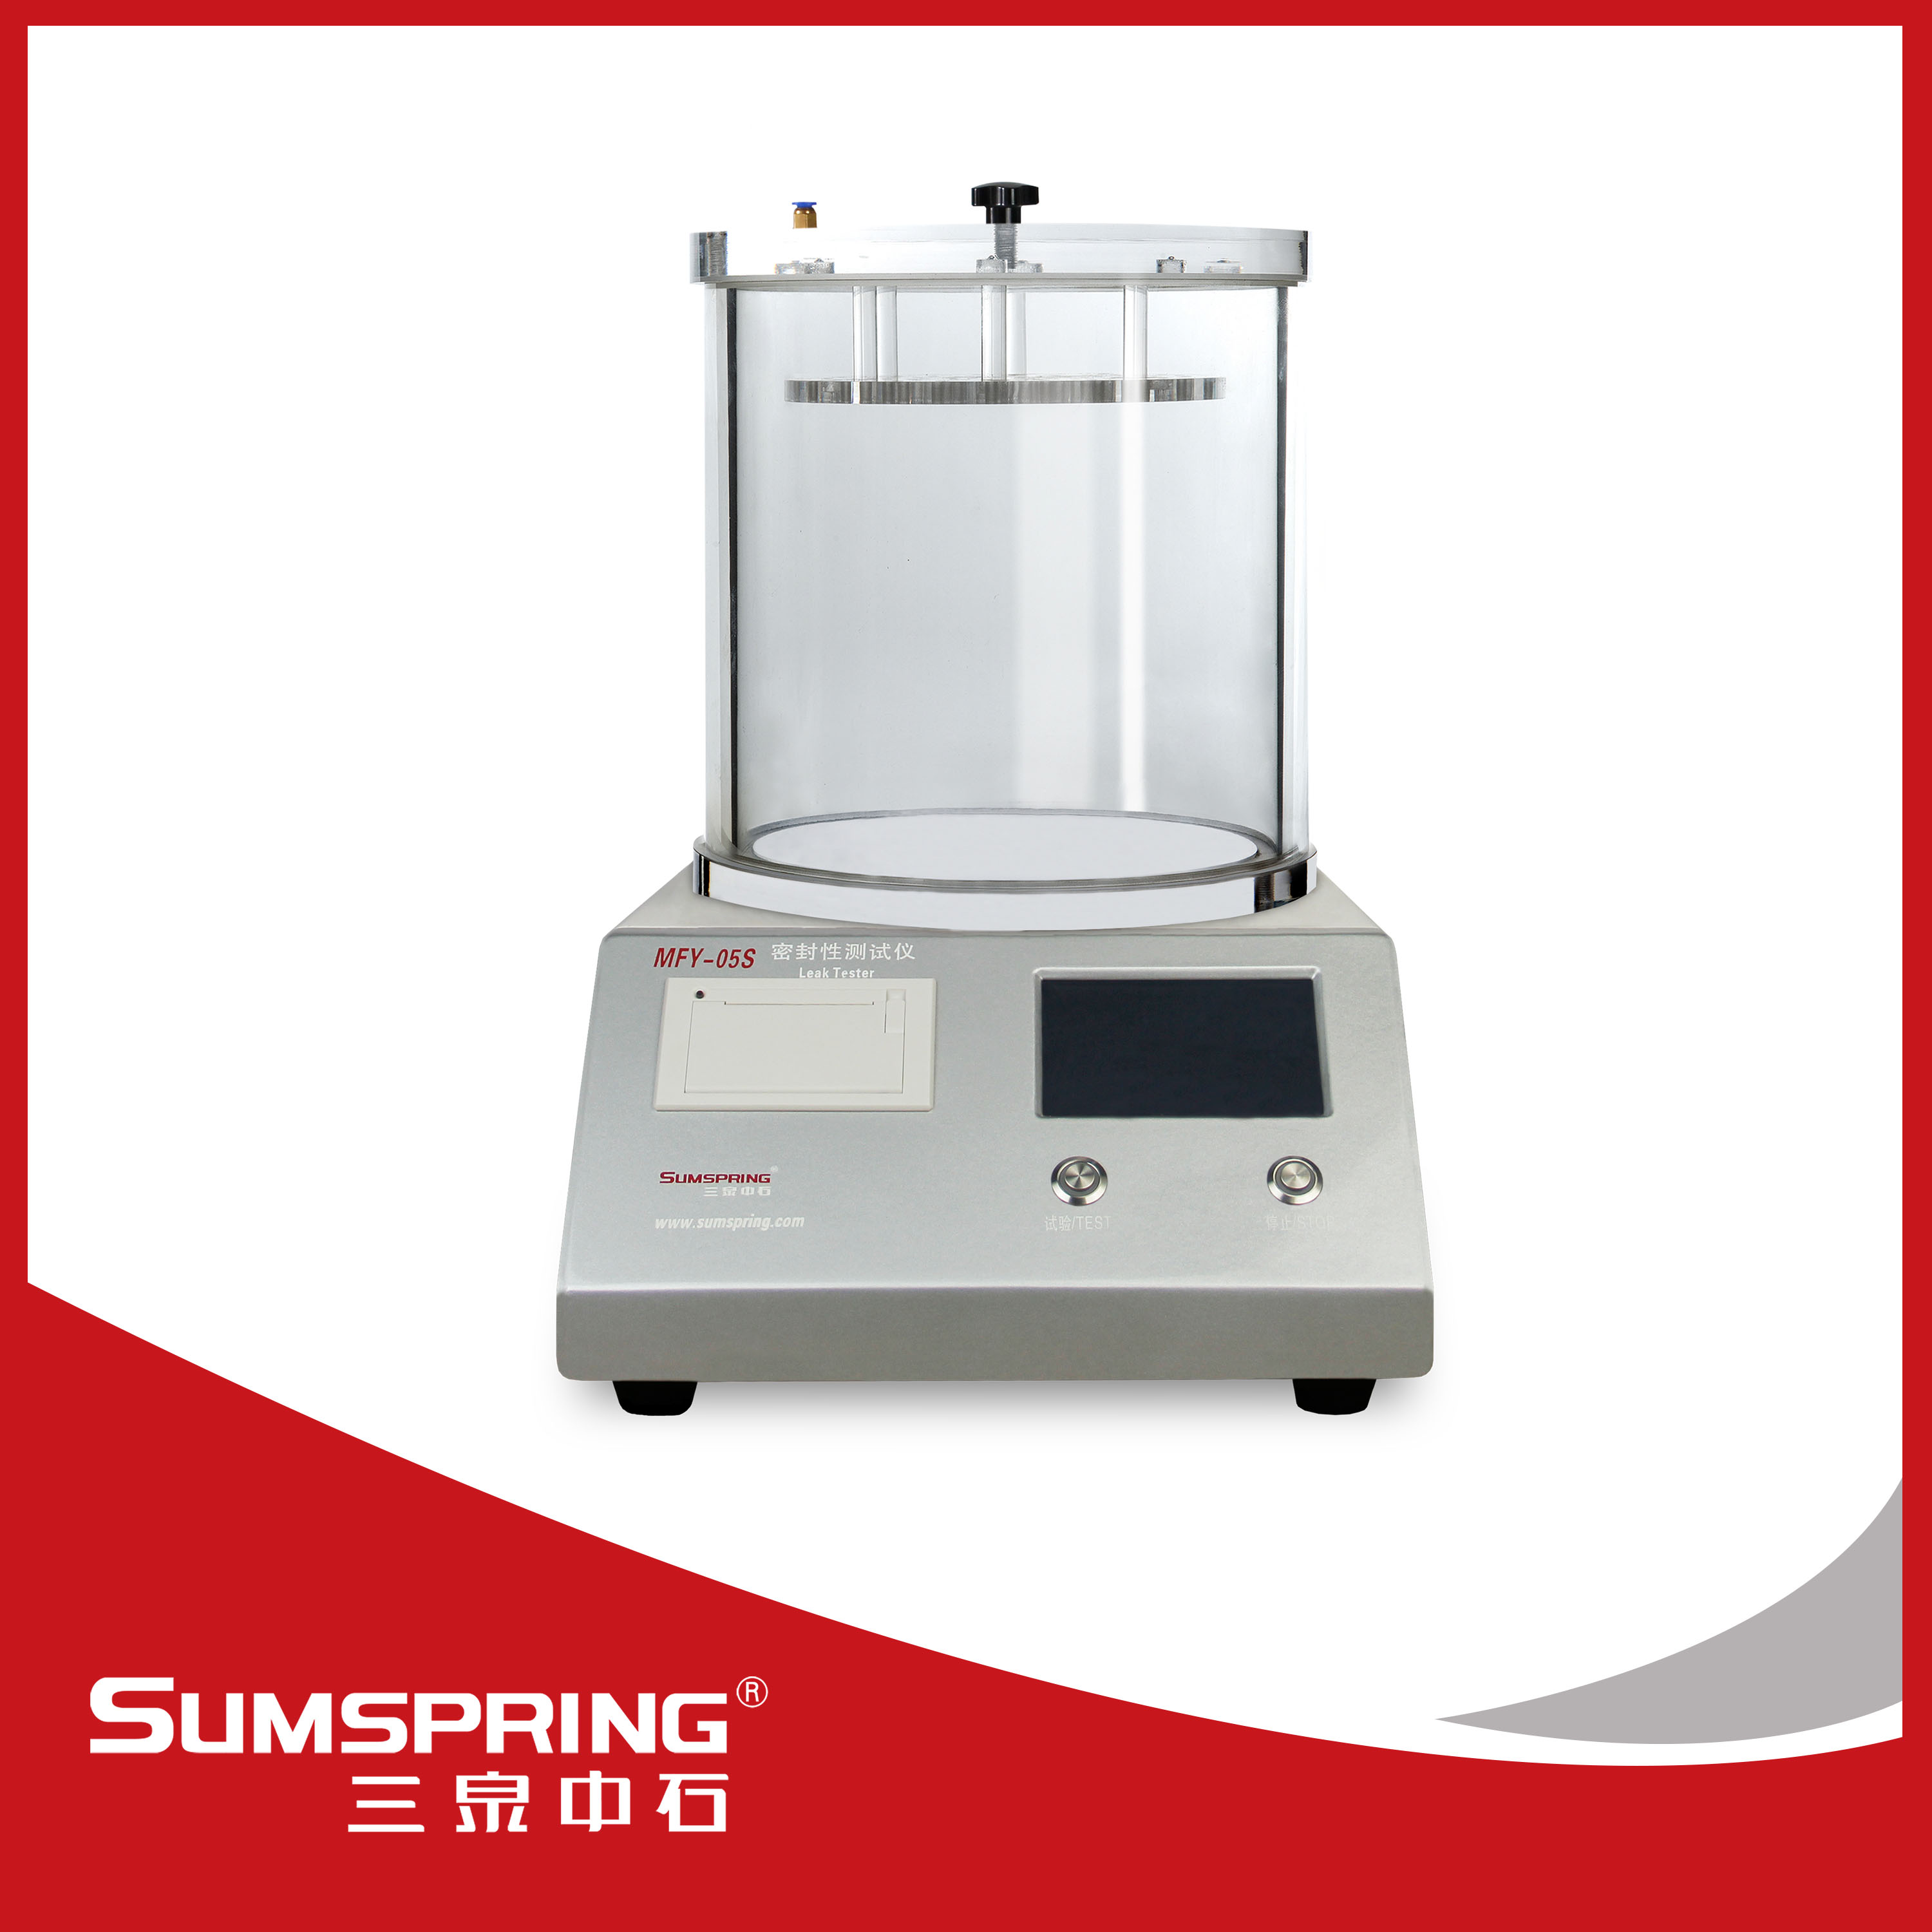
GB/T 15171-2025《包装件密封性能试验方法》规定了水下气泡法和真空衰减法两种检测方法。针对其中的水下气泡法,三泉中石MFY-05S真空密封测试仪是一种采用负压测试原理的包装密封性检测设备,可通过控制真空度和保压时间,观察包装件在内外压差作用下的泄漏情况,适用于复合软包装袋、泡罩包装等产品的密封性能评价。
GB/T 15171-2025适用于非真空包装件,也适用于未盛装内装物的非真空密封包装件,可用于不同结构包装的密封性能测试。
标准将包装件分为软包装和硬质包装。软包装是指在充填或取出内装物后,容器形状可能发生变化的包装;硬质包装则是指在相同情况下,容器形状基本不发生变化的包装。
与GB/T 15171-1994相比,新版标准将适用范围从软包装扩展至符合要求的其他包装类型,并明确规定了水下气泡法和真空衰减法。

水下气泡法是通过负压环境使包装件内外形成压力差,利用泄漏通道中的气体逸出或试验用水渗入等现象,判断包装密封性能。
检测时,将包装件浸没于真空室的清洁透明试验用水中,对真空室进行抽真空。若包装存在泄漏通道,内部气体可能在压力差作用下逸出,在水中形成连续气泡。
三泉中石的MFY-05S真空密封测试仪,通过真空控制系统完成抽真空和保压过程,并可采用普通试验及多段真空试验模式,适应不同包装结构的测试需求。
根据标准第8.1条,水下气泡法的主要测试条件如下:
| 检测项目 | 试验要求 |
|---|---|
| 试样数量 | 一般不少于3件 |
| 试验用水 | 清洁透明 |
| 目标真空度 | 20~90kPa |
| 达到目标真空度时间 | 30~60s |
| 真空保持时间 | 30s |
| 泄漏判定 | 观察是否出现连续气泡,适用时检查水渗入 |
其中,目标真空度应根据包装材料、密封结构及相关产品标准确定。如另有规定或实际应用需求,可按相应要求调整真空保持时间。
1. 试样准备
选择具有代表性的非真空包装件,试样不应存在明显裂口、未封口或已开封等影响密封性能的缺陷。
2. 试验用水处理
向真空室加入适量清洁透明的试验用水。正式检测前进行抽真空和保压处理,重复操作至无影响观察的气泡产生,以减少水中微量气体对结果的干扰。
3. 安装测试样品
将试样放入水中,使用透明多孔压板使其浸没,确保液位高于压板上表面,并能够观察试样各部位的泄漏情况。
4. 设置真空参数
通过三泉中石的MFY-05S密封性测试仪,设置目标真空度及保压时间,使真空度在30~60s内达到目标值,并按照规定保持30s。
5. 观察与记录
在抽真空及保压过程中,观察包装封口、袋体或其他部位是否产生连续气泡。测试结束后恢复常压,取出试样,必要时开封检查内部是否有试验用水渗入。
GB/T 15171-2025规定,试样在抽真空及真空保持期间均未出现连续气泡,且适用时开封检查无试验用水渗入,则判定该试样无泄漏;否则判定为泄漏。
需要注意,单个孤立气泡不视为试样泄漏,应结合气泡是否连续产生及其出现位置综合判断。
检测报告应记录试样信息、测试条件、目标真空度、泄漏现象、泄漏位置及试验结果,以保证检测数据可追溯。
三泉中石的MFY-05S真空密封测试仪,可用于食品复合软袋、药品包装袋及泡罩包装等产品的密封性能测试。设备支持自动恒压补气、多段真空及保压时间设置,并具备试验数据存储、用户分级权限管理等功能,便于企业开展规范化检测。
除水下气泡法外,真空密封测试仪MFY-05S还可用于另行规定的色水法试验。但需要区分,GB/T 15171-2025中的另一种方法是真空衰减法,该方法通过压力传感器监测密闭测试腔的真空度变化,与水下气泡法的检测原理不同,不能将两者混为一谈。
通过合理选择检测方法、规范测试条件及控制试验过程,包装生产企业能够及时发现密封缺陷,为封口工艺优化、包装结构验证及批次质量评价提供可靠依据。

 当前位置:

