

技术文章
Technical articles 更新时间:2026-09-15
 点击次数:15
药用玻璃瓶在成型、退火、冷却和后续加工过程中,内部可能残留不均匀应力。如果内应力控制不好,玻璃容器的机械强度会下降,在灌装、灭菌、运输或储存过程中更容易出现裂纹、破裂等问题。因此,内应力检测是评价药用玻璃容器退火质量的重要项目。
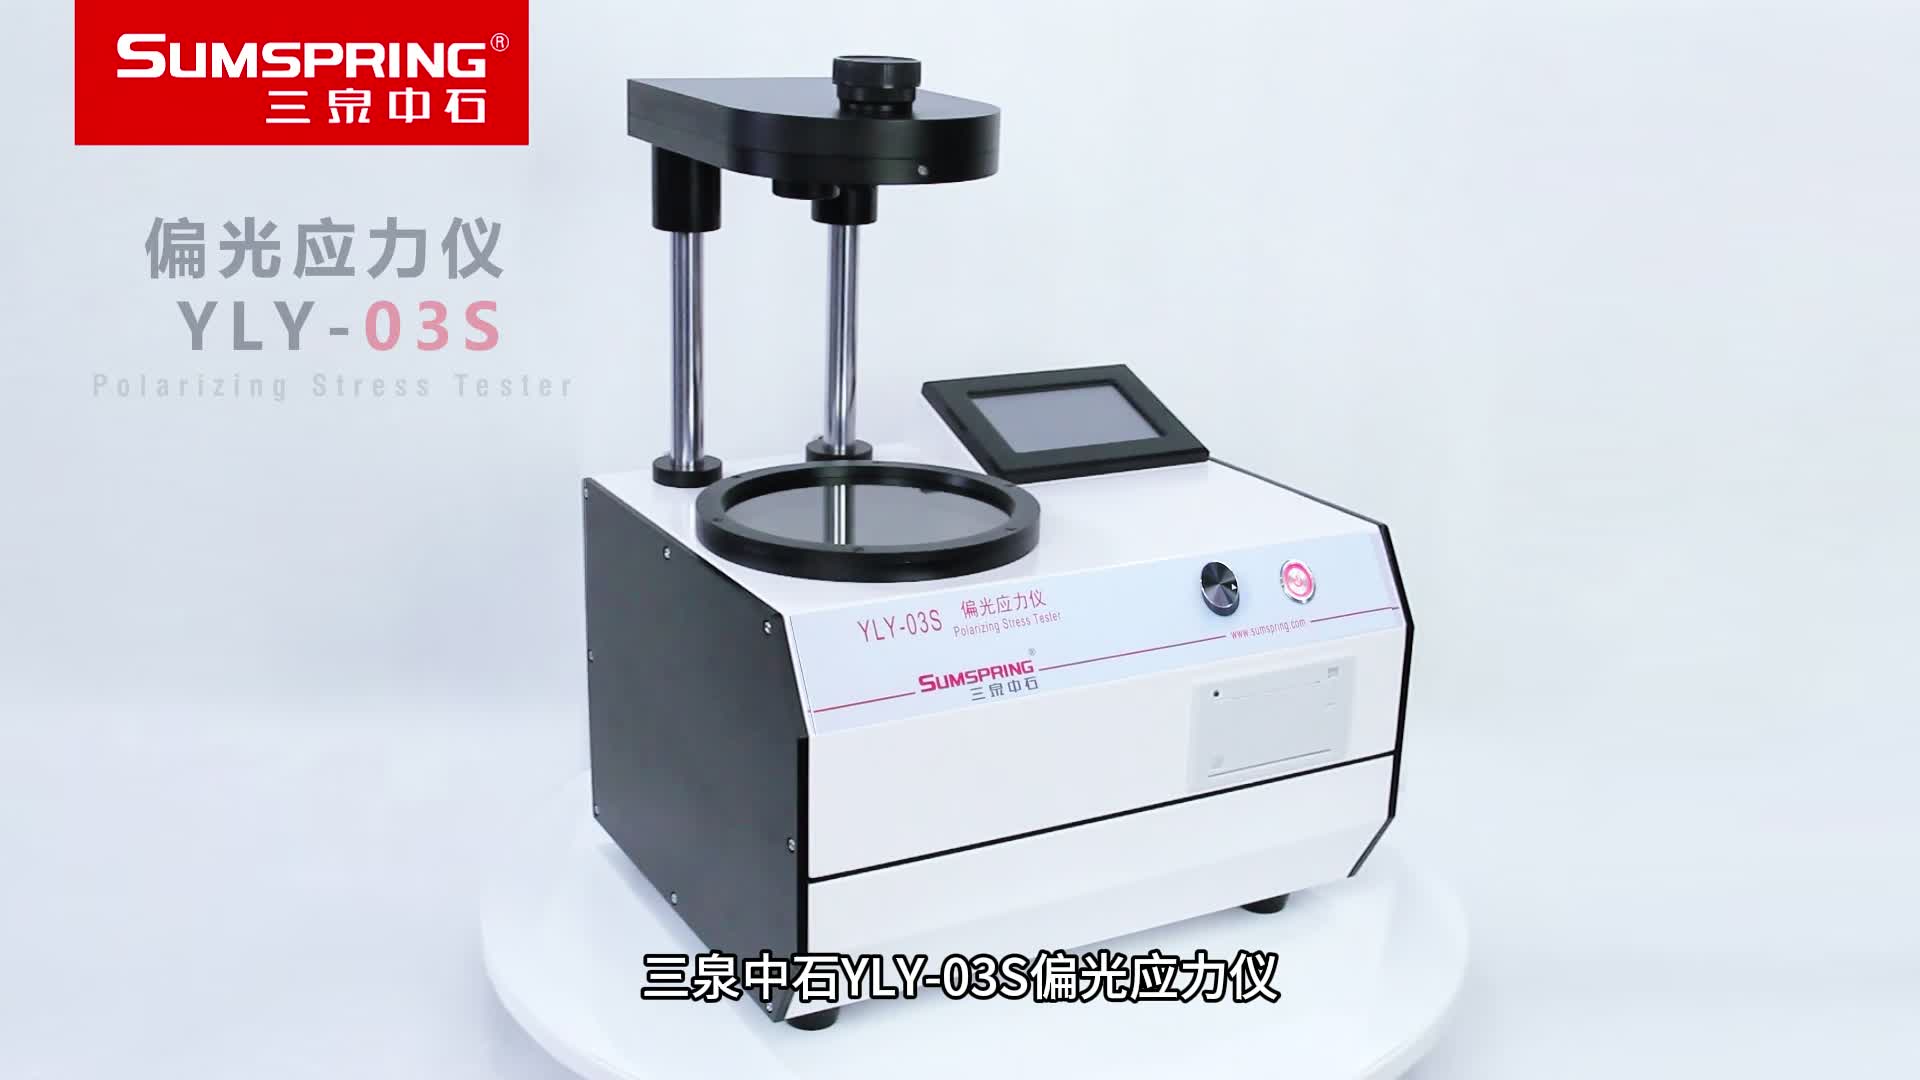
三泉中石YLY-03S玻璃容器偏光应力仪,可依据药典4003《玻璃容器内应力测定法》,用于安瓿瓶、西林瓶、口服液瓶、输液瓶等药用玻璃容器的内应力检测,可进行定性、半定量及定量分析。
玻璃容器通常被认为是各向同性材料,但当内部存在应力时,会表现出各向异性,并产生光的双折射现象。
药典4003正是利用这一特性,通过偏振光观察玻璃样品中的双折射光程差,再以单位厚度光程差来表示产品内应力大小。简单来说,玻璃瓶中应力越明显,在偏光视场中的颜色、明暗区域和光程差变化也越明显。
因此,偏光应力检测不仅能判断玻璃瓶是否存在明显残余应力,还能帮助企业分析退火工艺是否稳定。
按照药典4003测定要求,供试品应为退火后未经其他试验的产品。检测前,需要在实验室温度条件下放置30分钟以上,使样品状态稳定。
测定时应佩戴手套,避免直接用手接触供试品。因为手温、污染物或局部受力都可能对观察状态产生影响,尤其是在进行定量测定时,更应减少外部因素干扰。
检测无色供试品底部时,需要将四分之一波片置入视场,并调整偏光应力仪零点,使视场呈暗视场。
将供试品放入视场后,从瓶口方向观察底部。此时视场中会出现暗十字;如果供试品应力较小,暗十字可能较模糊。通过旋转检偏镜,可使暗十字分离成两个沿相反方向移动的圆弧,并根据颜色变化判断应力状态。
若需要测定某一选定点的应力值,应旋转检偏镜,直到该点蓝灰色刚好被褐色取代为止。随后绕轴线旋转供试品,找出最大应力点,并记录检偏镜旋转角度或双折射光程差,同时测量该点厚度。
无色供试品侧壁检测时,同样需要放入四分之一波片并调整至暗视场。
将供试品放入视场,使供试品轴线与偏振平面成45°。此时侧壁会出现亮暗不同区域。旋转检偏镜,直到侧壁暗区聚汇并刚好取代亮区为止,再绕轴线旋转供试品,以确定最大应力区域。
测定侧壁时,需要记录最大应力区的检偏镜旋转角度或双折射光程差,并分别测量两侧壁厚度,记录两侧壁壁厚之和。若要得到更准确的单位厚度光程差结果,可配合壁厚测厚仪完成厚度数据测量,例如可采用三泉中石的壁厚测厚仪CHY-B2进行测量玻璃容器的壁厚。

三泉中石的YLY-03S玻璃容器偏光应力仪,采用偏振光干涉原理,并配备灵敏色片和四分之一波片补偿方法,可根据偏振场中的干涉色序,对玻璃内应力进行定性或半定量判断。
设备支持定性、定量两种试验模式,彩色大液晶屏可显示测试结果、单次测量值和统计值。仪器可存储多组数据,每组支持多个测量值,并可通过微型打印机输出结果,便于企业进行批次记录和质量追溯。
药用玻璃容器内应力检测的关键,是把退火后未试验样品、室温放置30分钟以上、偏光观察、最大应力点确认、光程差记录和壁厚测量等步骤规范执行。
三泉中石YLY-03S玻璃容器偏光应力仪,可用于药用玻璃瓶、安瓿瓶、西林瓶、口服液瓶、输液瓶等产品的内应力评价,帮助玻璃瓶生产企业和制药企业判断退火工艺稳定性,减少因残余应力引起的破裂风险,为药品包装质量控制提供检测支持。

 当前位置:

