

技术文章
Technical articles 更新时间:2026-09-16
 点击次数:20
包装袋封口完整、外观没有破损,并不代表实际使用时一定不会泄漏。复合软袋、药品软包装、泡罩包装以及部分塑料容器,如果热封边存在微小通道、材料出现针孔或连接位置密封不良,在一定压力差作用下就可能发生内容物逸出或外界物质进入。
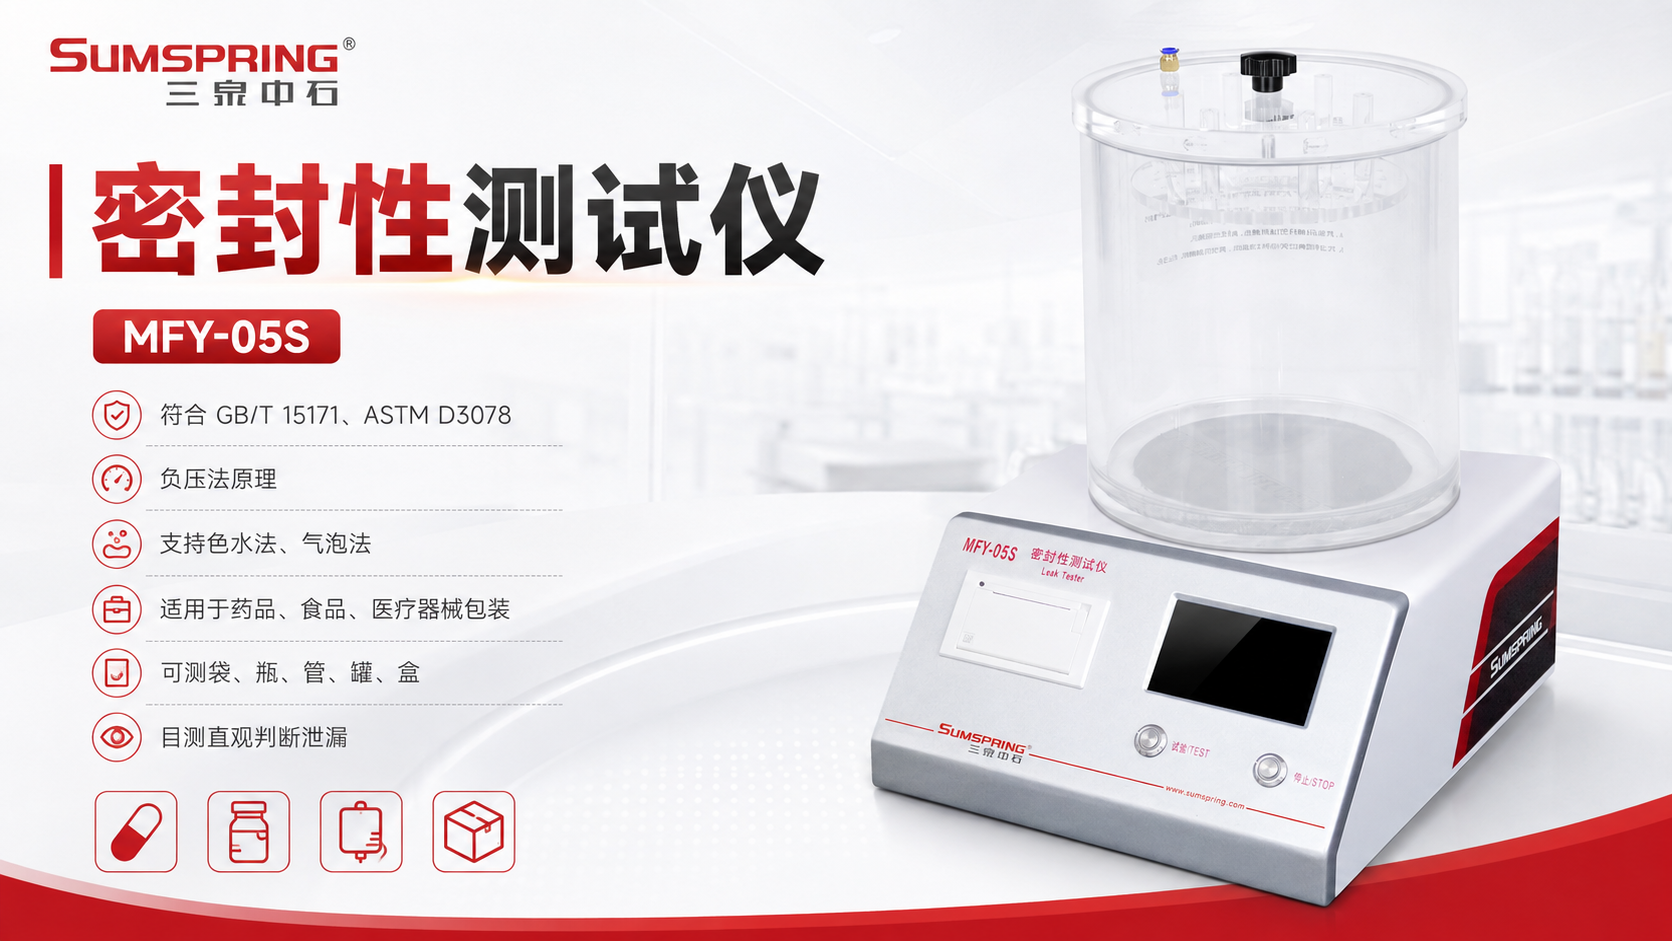
GB/T 15171-2025《包装件密封性能试验方法》对包装密封性能检测进行了重新规范,标准包括水下气泡法和真空衰减法两种试验方法。其中,三泉中石MFY-05S软包装件密封性试验仪主要对应水下气泡法,通过建立包装内外压力差并观察气体逸出情况,对试样是否存在泄漏进行判断。
水下气泡法原理并不复杂。
将试样浸入装有清洁透明试验用水的真空室中,然后对真空室抽真空。随着外部压力降低,包装内部与外部形成压力差。如果包装存在泄漏通道,内部气体就可能从缺陷位置逸出,在水中形成气泡。
但检测时不能简单理解成“看到气泡就是不合格"。
GB/T 15171-2025明确提出,应观察抽真空过程和真空保持期间是否出现连续气泡。单个孤立气泡不视为试样泄漏。对于适合开封检查的包装,试验结束后还要观察包装内部是否有试验用水渗入。
因此,这项检测不仅可以判断包装是否泄漏,还可以通过连续气泡出现的位置辅助查找热封边、袋体或其他区域的缺陷。
不同包装的材料、厚度和密封结构不同,能够承受的真空条件也存在差异。
按照GB/T 15171-2025要求,可根据试样特性或有关产品标准,在20 kPa~90 kPa范围内设置目标真空度。正式检测时,使真空室在30 s~60 s内达到目标真空度,随后保持该真空度30 s;如果产品标准或实际应用另有要求,则可以按照相应条件确定保持时间。
测试前还需要对试验用水进行预抽真空处理,尽量去除水中可能存在的微量气体,避免这些气体析出后形成气泡,干扰泄漏判断。
试样数量一般不少于3件,并且试验前不应存在裂口、未封口、开封等本身就会影响密封性能的明显缺陷。
传统水下气泡法虽然直观,但如果真空度依靠人工调节,不同人员之间容易出现压力和保压时间差异。
三泉中石的MFY-05S软包装件密封性试验仪,可预先设置测试真空度及保持时间,并通过自动恒压补气,使试验过程尽量稳定在设定条件下。设备完成抽真空、保压后可自动结束并反吹卸载,减少人工反复操作。
仪器还具有普通模式和分段试验模式。对于需要观察包装在不同真空阶段表现的测试,可分别设置多个真空压力和保持时间,从低到高评价包装密封状态。
需要说明的是,GB/T 15171-2025同时包含真空衰减法,但软包装件密封性试验仪MFY-05S的主要检测方式是水下气泡法负压检漏,不能将两种方法混为一谈。企业应根据产品结构、检测灵敏度及质量控制目的选择相应检测技术。

三泉中石的软包装件密封性试验仪MFY-05S,除了可应用于食品行业的软包装袋,还可结合相应产品标准,对复合软包装袋、药品包装软袋、泡罩包装、塑料瓶、口服药瓶等进行密封性能检测。
GB/T 15171-2025同时指出,水下气泡法适用于试验用水对包装件外层材质无明显影响的样品。如果包装材料遇水后容易发生明显变化,则需要根据实际情况选择其他检测方式。
包装密封性检测从来不是单纯“抽个真空看看气泡"。不同包装结构、缺陷尺寸和检测目的,对方法灵敏度及设备配置的要求并不相同。
Sumspring三泉中石在包装密封完整性检测领域已形成包括水下气泡法、色水法、正压法、真空衰减法、高压放电法以及微生物侵入法在内的多种技术路线。MFY-05S软包装件密封性试验仪重点面向负压水下气泡法应用,可结合GB/T 15171-2025对目标真空度、保压时间和试验过程进行规范控制。针对不同软包装、药品包装及医疗器械包装,三泉中石还可根据样品结构和执行标准提供设备选型、参数设置及密封检测方案支持。

 当前位置:

